

ちょっと、そこ!フラットリッド熱成形ビジネスのサプライヤーとして、私は金型設計を最適化することがいかに重要であるかを直接見てきました。それは、熱成形プロセスの効率、品質、収益性を左右する可能性があります。それでは、それを行う方法についてのヒントをいくつか見てみましょう。
平蓋熱成形の基本を理解する
金型設計の最適化に入る前に、平蓋熱成形とは何かを簡単に説明しましょう。プラスチックシートを柔軟になるまで加熱し、金型を使用して特定の形状に成形する製造プロセスです。私たちの場合は、さまざまな製品の平蓋を製造しています。
熱成形プロセスの主要なコンポーネントには、プラスチック シート、発熱体、金型、プラスチックの成形を支援する真空または圧力システムが含まれます。これらの要素はそれぞれ最終的な仕上がりに影響を与えますが、平らな蓋の形状、サイズ、品質を決定する金型は特に重要です。
金型設計で考慮すべき要素
材料の選択
金型を設計するときに最初に考えるのは材質です。熱成形プロセスの熱と圧力に反ったり変形したりすることなく耐えられる材料が必要です。熱成形金型の一般的な材料には、アルミニウム、スチール、複合材料などがあります。
アルミニウムは、軽量で加工が容易で、熱伝導率が高いため、一般的な選択肢です。これは、加熱と冷却が速く、熱成形プロセスをスピードアップできることを意味します。一方、スチールはより耐久性があり、より高い圧力に耐えることができますが、より重く、より高価でもあります。複合材料は、低コストで優れた強度と熱特性を備え、この 2 つのバランスを実現します。
抜き勾配角度
抜き勾配角度も金型設計における重要な考慮事項です。これらは、成形されたプラスチック部品を簡単に取り外すことができる、金型の側面の角度です。適切な抜き勾配がないと、部品が金型に引っかかり、部品と金型の両方に損傷を与える可能性があります。
通常、平らな蓋の熱成形には少なくとも 1 ~ 2 度の抜き勾配が推奨されます。ただし、正確な角度は蓋の形状とサイズ、使用されているプラスチックの種類によって異なります。たとえば、より柔軟なプラスチックにはより小さい抜き勾配が必要になる場合がありますが、より硬いプラスチックにはより大きな抜き勾配が必要になる場合があります。
肉厚
平らな蓋の壁の厚さも、金型の設計において重要な要素です。蓋の強度、耐久性、外観、さらには製造コストにも影響します。壁の厚さが薄すぎると、蓋が弱く破損しやすくなります。厚すぎると、プラスチック材料のコストが増加し、熱成形プロセスが遅くなる可能性があります。
壁の厚さを最適化するには、最終製品の要件を考慮する必要があります。たとえば、蓋を食品容器として使用する場合、保護を強化するために蓋を厚くする必要がある場合があります。また、熱成形機の機能と使用しているプラスチックの種類も考慮する必要があります。
表面仕上げ
金型の表面仕上げは、平らな蓋の外観に大きな影響を与える可能性があります。滑らかな表面仕上げでは、光沢のあるプロフェッショナルな外観の蓋が得られますが、粗い表面仕上げでは、蓋が安っぽく魅力のないものに見える可能性があります。
金型の表面を滑らかに仕上げるには、研磨、サンドブラスト、電気めっきなど、いくつかの方法があります。選択する方法は、金型の材質と希望する仕上がりによって異なります。たとえば、アルミニウム製の金型は簡単に磨いて光沢を出すことができますが、スチール製の金型は滑らかな表面を実現するために電気めっきが必要な場合があります。
効率性を考慮した設計
冷却チャネル
熱成形における最大の課題の 1 つは、プラスチック部品を迅速かつ均一に冷却することです。ここで、金型内の冷却チャネルが登場します。これらは、水や油などの冷却流体を循環させ、プラスチックから熱を除去することを可能にする金型内の通路です。
冷却チャネルを適切に設計することで、熱成形プロセスのサイクル タイムを短縮し、平らな蓋の品質を向上させることができます。チャネルは、プラスチックが接触する金型の表面近くに配置する必要があり、均一な冷却を確保するために均等な間隔を置く必要があります。
入れ子
ネスティングは、金型設計の効率を向上させるために使用できるもう 1 つのテクニックです。これには、プラスチック シートを最大限に活用する方法で、単一の金型キャビティ内に複数の平らな蓋を配置することが含まれます。これにより、無駄が削減され、各サイクルで生産できる部品の数が増加します。
平らな蓋を入れ子にする場合は、蓋の形状とサイズ、プラスチック シートの向きを考慮する必要があります。また、適切な加熱と成形を可能にするために、蓋の間に十分なスペースがあることを確認する必要があります。
テストと検証
金型を設計したら、生産を開始する前にそれをテストして検証することが重要です。これは、設計の問題を特定し、必要に応じて調整するのに役立ちます。
金型をテストする 1 つの方法は、プロトタイプの熱成形機を使用することです。これにより、現実の環境で金型がどのように機能するかを確認し、設計に必要な変更を加えることができます。また、コンピューター シミュレーションを使用して、熱成形プロセス中のプラスチックの挙動を予測し、それに応じて金型設計を最適化することもできます。
適切な機器の使用
金型設計の最適化に加えて、平らな蓋の熱成形に適切な装置を使用することも重要です。必要となる主要なマシンの一部を以下に示します。
- 卵トレイボックス熱成形機: この機械は卵トレイボックスの熱成形用に特別に設計されていますが、平らな蓋にも使用できます。高い精度と効率を提供するため、大規模生産に最適です。
- PP蓋熱成形機: ポリプロピレン (PP) プラスチックを扱う場合、この機械は必須です。融点の高さや柔軟性など、PPの独特な特性を活かした高品質な平蓋を実現するよう設計されています。
- PP真空成形機: 真空成形は、平蓋の熱成形に使用される一般的な方法です。この機械は、真空を使用して加熱されたプラスチックシートを金型に引き付け、正確で詳細な形状を作成します。
結論
平蓋熱成形用の金型設計の最適化は、多くの要素を慎重に考慮する必要がある複雑なプロセスです。適切な材料を選択し、効率を考慮して設計し、金型をテストして検証することにより、熱成形プロセスの品質と収益性を向上させることができます。
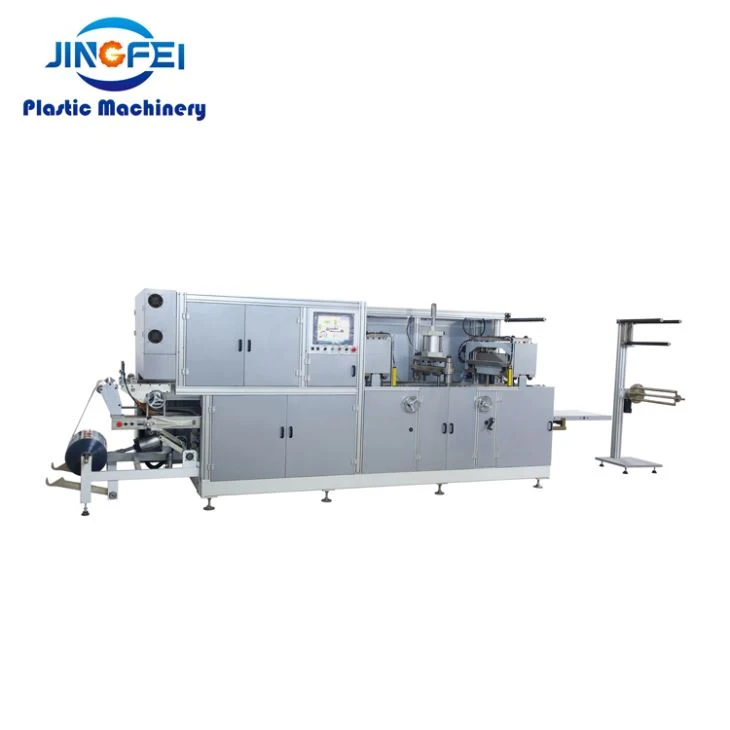

平蓋熱成形について詳しく知りたい場合、または信頼できるサプライヤーをお探しの場合は、遠慮なくお問い合わせください。当社は熱成形に関するあらゆるニーズにお応えいたします。
参考文献
- 「熱成形ハンドブック」James F. Carley著
- 「プラスチックの材料とプロセス」チャールズ・A・ハーパー著
- プラスチック工学会「熱成形のための金型設計」


